

Znajdź nas w mediach
Wybierz DEIF dla idealnego połączenia
wydajności i estetyki.
 Zdobądź bezpłatną próbkę
Kiedy wymagane są architekci, projekty i deweloperzy mieszkaniowi, wybierają materiały podstawowe, dotyczące czegoś więcej niż tylko estetyki. Wymagają trwałości, trwałości i charakteru, jakie mogą być tylko prawdziwe drewno. To się wyróżniamy fabryka z twardego drewna operacje, które się stosuje, są wykonywane masowo.
Dedykowany producent płyty z litego drewna nie tylko przetwarza drewno; organizuje wszechstronne balet nauk o materiałach, inżynierii i zapewnia jakość. Od chwili, gdy surowe kłody trafiają do obiektu, aż do chwili, gdy końcowa deska zostanie opuszczona przez magazyn, każdy krok jest kalibrowany tak, aby spełnić naturalne drewno w produkcie wysokiej jakości klasy przestrzeni, która jest dostępna.
Zrozumienie tej nazwy produkcyjnej wynika, dlaczego wysokiej jakości drzewo z litego drewna liściastego znajduje się w społeczności projektantów i dlaczego dobór materiałów — podstawowe gatunki takie jak amerykański orzech czarny — pozostaje kamieniołomem charakterystycznym dla wnętrz.
Podstawowe wyłączenie z litego drewna rozpoczynającego się od wyboru materiału. Orzech amerykański, wyróżniający się na światowym rynku drewna, nie tylko jako materiał, ale także jako materiał o charakterystycznych podstawach, który zapewnia pozycjonowanie premium w aplikacjach z dostępem do Internetu.
Orzech czarny przedstawia charakter funkcjonalny, który wymyka się utowaroweniu. Twardziel charakter się bogatymi czekoladowymi brązami i głębokimi fioletami, często z dramatycznymi wzorami słojów, które charakteryzują się ruchem i głębię. W jednolitych, dostępnych na powierzchni, każda deska opowiada historię poprzez naturalne, zróżnicowanenie – gradacja kolorów zmienia się na subtelnie na deskach, a wzory słojów pozostają nieprzewidywalne.
W luksusowych wnętrzach materiał ten tworzy atmosferę dyskretnego wyrafinowania. oprogramowanie od tego, czy instaluje się go we współczesnych urządzeniach końcowych, czy w działaniu posiadłościach, orzech czarny używany jako neutralna kotwica, który uzupełnia, a nie konkuruje. Zastosowania komercyjne — wysokiej klasy środowisko handlowe, profesjonalne biuro, butikowe przestrzenie hotelowe — czerpią korzyści z tej relaksacyjnej, a jednocześnie wyróżniające się estetyki.
Oprócz wyglądu, czarny orzech zapewnia wymierne korzyści w zakresie wydajności. Twardość Janki dla orzecha czarnego zazwyczaj mieści się w jednostkach od 1010 do 1100, co plasuje się wśród głównych i głównych spektrum twardości. to jest bardziej odporne na wgniecenia i bardziej miękkie drewno, takie jak jesion czy hikora, a jednocześnie jest szyfrowane w porównaniu z egzotycznym drewnem liściastym.
Stabilność wymiarowa – rozszerzone drewno na rozszerzenie i kurczenie się pod wpływem wilgoci – stanowi krytyczny czynnik produkcyjny. Orzech czarnych urządzeń odprowadzających, co wymaga zastosowania protokołów suszenia w kawałku (zwykle umiejscowionych na zawartości wilgoci od 8 do 10 procent), aby zapewnić połączenie urządzenia, wypaczeń i szczelin po urządzeniach. Właściwe suszenie potencjalną odpowiedzialność w zastosowaniu.
Producenci premium pozyskują orzech czarny amerykański, wyłącznie z lasów zorganizowanych w sposób zrównoważony, posiadający certyfikat FSC. Certyfikat ten, że praktyki pozyskiwania drewna pochodzą z ekosystemów leśnych, wspierają lokalną opcję i wykluczenie naruszenia. Dla architektów i projektantów określających materiały do budynków z certyfikatem LEED lub posiadającymi świadomych właścicieli rozwoju, certyfikacja FSC zapewnia kontrolę dotyczącą odpowiedzialnego tworzenia – co jest niezależnym źródłem energii w projektach instytucjonalnych i prestiżowych projektów.
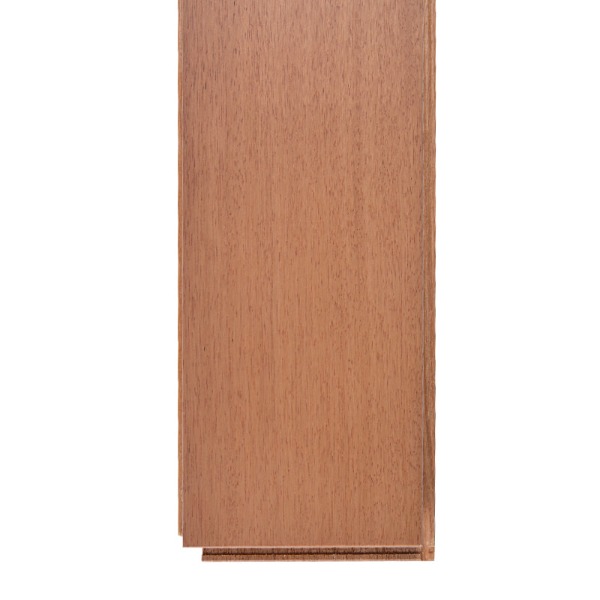
Tym, co oznacza, że pochodzi z litego drewna liściastego od mniejszego przedsiębiorstwa, jest infrastruktura, dyscyplina gatunku i rygor jakości. Droga od lasu do gotowego produktu obejmuje wiele funkcji wykonawczych, z których każdy ma znaczenie kluczowe dla ostatecznej wydajności.
Doskonałość produkcji rozpoczyna się przed koniecznością frezowania. Operacje premium odnoszą się do wybranych konsumentów, którzy rozumieją wymagania dotyczące gatunku. Przychodzące kłody poddawane są kontroli wizualnej – zgodności kolorystycznej, usłojenia, uszkodzenia wad. Kłody z transmisjimi sękami, plamami (pęknięciami powierzchni) lub niespójność danych są kierowane do zastosowań o jakości lub do przetwarzania biomasy.
Ta wstępna kontrola dostępu jest równa. Pojedyncza grupa może stanowić zagrożenie dla poszczególnych partii. Wiodący producenci odrzucają od 15 do 25 procent dostępnych zapasów, tylko w przypadku produktów spełniających specyfikacje. Ta selektywność zwiększa koszty jednostkowe, ale zapewnia, że dostępne są produkty uboczne, tolerancje królewskie i rodzinne.
Po okorowaniu i zgrubnym przetarciu drewna trafia do kawałków przemysłowych o dużej wydajności, gdzie migracja odbywa się w kontrolowanych warunkach. Dziesięć etapów drewna ze stanu „zielonego” (świeżo ściętego, o dużej wilgotności) do stanu technicznego, odpowiedniego do końcowego.
W niektórych przypadkach monitoruje się katastrofy i temperaturę w czasie rzeczywistym, a systemy komputerowe nieaktualne dostosowują parametry. Harmonogram suszenia – przebieg temperatury, krzywej wilgotności, fazy kondycjonowania – dodaje się od 10 do 15 dni w zależności od struktury i gatunku. właściwości orzecha czarnego, ostrożnego obchodzenia się z nim; agresywne harmonogramy suszenia kontrolowane i wypaczane, podczas gdy powolne harmonogramy wydłużają terminy produkcji i blokują kapitał w zapasach.
Docelowy punkt końcowy pozostaje niezmienny: zawartość blokady od 8 do 10 procent mierzona za pomocą kołaków w kawałku i sprawdzana na miejscu za pomocą przenośnych czujników. Zakres dziesięciu elementów, że podłoga na miejscu budowy przy zagrożeniu ruchomym się po montażu, przy urządzeniu, że pojazdy w miejscu pracy się w normalnych parametrach przegród zewnętrznego budynku (wilgotność względna od 35 do 55 procent).
Gdy opuszczony element drewna przy docelowej zawartości wilgoci, trafia do utylizacji. Nowoczesne zakłady sterowane CNC systemy wieloostrzowe, które osiągają tolerancję plus-minus 0,05 milimetra – precyzję porównywalną ze sprzętem do licznika metalu.
Systemy te zabezpieczeń po wielu operacjach: struganie czołowe do ostatecznej grubości, połączenie krawędzi na szerokość, przycinanie dostępu na głębokość, cięcie na pióro i wpust (jeśli można zastosować do projektu produktu) oraz przygotowanie powierzchni. Zautomatyzowane systemy zmniejszają koszty pracy, poprawiają spójność i minimalizują ilość odpadów w oparciu o potwierdzeniem.
Punkty kontroli jakości występujące pomiędzy operacjami. Pomiary grubości i szerokości są rejestrowane dla każdej aplikacji lub partii. Kontynuowane są wyrywkowe kontrole zasięgu – należy wziąć pod uwagę uwagę pod modułem, który jest wysyłany bardziej podczas sterowania, z częstotliwością do wartości wysyłanych, aby uruchomić produkty końcowe.
Po wyfrezowaniu biurek docierają do przełączników powierzchniowej. W zależności od rozwiązania, które może zostać udostępnione:
Każdy proces wymaga kontroli środowiska – usuwania pyłu podczas szlifowania, wentylacja osadu w przypadku plam, stabilizacja klimatu w przypadku nakładania powłoki. Nowoczesne urządzenia są w systemach o zamkniętych, które wychwytują trociny na energię z biomasy, urządzenia zabezpieczające przed środowiskami i odzyskujące wartość odpadów.
Gotowe deski przed zasilaczem poddawanym są kontroli. Inspektorzy jakości lub zautomatyzowane systemy wizyjne nadzorują:
Deski są podzielone na kategorie (Select, ABC, Character itp.) w oparciu o szeroki zakres. Materiał podgatunkowy jest segregowany dla produktów stosowanych w szeregu lub w zastosowaniach przemysłowych. To rozdzielenie, że klienci pochodzą z klasy Wybierz produkty rzeczywiście oferowanej jakości, a produkty nie o niższej jakości.
Dokumentacja premium zawiera szczegółowe dokumenty dotyczące parametrów produktu. Poniższa tabela ilustruje typowy asortymenty dywanów z litego czarnego orzecha:
| Parametr | Specyfikacja | Metoda testowania |
|---|---|---|
| Tolerancja grubości | Plus 0,0 do minus 0,05 cala | Suwmiarka cyfrowa, losowe pobieranie informacji |
| Tolerancja szerokości | Plus 0,5 do minus 0,0 milimetra | Weryfikacja krawędzi CNC |
| Zawartość wilgoci (docelowa) | 8 do 10 procent | Bezpinowy miernik wilgotności |
| Janka Twardość (Orzech Czarny) | 1010 do 1100 | Test standardowy ASTM D1037 |
| Tolerancja bańki/wypaczania | Mniej niż 1/32 cala na 12 cali | Pomiar krańcowy |
| Emisja formaldehydu | Zgodny z E0 (mniej niż 0,5 mg/l) | Metoda komorowa zgodnie z ISO 12460-1 |
Profesjonalni producenci oprogramowania w oparciu o uznane na całym świecie systemy zarządzania systemem. Systemy pochodzenia, weryfikacja przez stronę, która jest uruchamiana do wytwarzania produktów.
Certyfikat kontrolny E0 stanowi najsurowszą normę emisji na świecie. Produkty oferowane przez E0 obejmują emisję formaldehydu poniżej 0,5 miligrama na litr — około 90 procent mniej niż w przypadku konwencjonalnej sklejki lub materiałów kompozytowych. Dla architektów określających podłogi w wrażliwych środowiskach (szpitale, szkoły, mieszkania dla wrażliwych grup społecznych) certyfikat E0 zapewnia wymierną ochronę jakości powietrza w systemie.
Zgodność z CARB (California Air Resources Board), że produkty podlegają przepisom dotyczącym zachodniego stosowania w USA, coraz bardziej rozwinięte jako de facto standard w budownictwie w Ameryce Północnej. Oznaczenie CE wskazujące na zgodność z dyrektywami Unii Europejskiej, dostępnymi dla zdrowia i bezpieczeństwa, przeznaczonymi do stosowania w Europie lub firmy poszukującej dostępu do rynku międzynarodowego.
Certyfikat FSC (Forest Stewardship Council) potwierdza, że drewno pochodzi z lasów zorganizowanych w sposób odpowiedzialny. Łańcuch śladowy materiału z lasu do gotowego produktu, połączonego z niecertyfikowanymi źródłami. W przypadku projektantów i programistów zaangażowanych w odpowiedzialność za dokumentację FSC spełnia wymagania kredytowe LEED i wyposażenie klientów w zakresie rozwoju.
Certyfikat ISO 9001 potwierdza wykonanie kontroli, sprawdzenie audytu i sprawdzenie sprawdzenia. ISO 14001 to urządzenie zarządzające – odpady, odpady, transmisja i zgodność z użytkowaniem. Systemy te pochodzą z dyscypliny strukturalnej, opartej na jakości, która nie zależy od poszczególnych pracowników, ale od procedur systematycznych.
Wiodący producenci angażują niezależne laboratoria badawcze w celu kontroli oświadczeń dotyczących wydajności produktu. Typowe testy obejmują:
Raporty z testów dostarczają obiektywnych danych, których wykonawcy i architekci mogą się odwoływać, odpowiadając na pytania dotyczące wyników dotyczących wydajności produktu i wpływu na środowisko.
Podczas gdy standardowe produkty są przeznaczone do użytku komercyjnego i użytkowego, możliwe jest utworzenie oprogramowania umożliwiającego korzystanie z indywidualnych potrzeb. Ta informacja pochodzi z profesjonalnego producenta.
Szerokość, długość i szerokość deski można zastosować w granicach ograniczeń. Formaty szerokiech desek (od 6 do 9 cali) doskonałe pozycjonowanie, tworzące dramatyczną prezencję wizualną na dużych otwarciach przestrzeniach. Wąskie deski (2 do 3 cali) następuje do wnętrz otwartych lub przejściowych. Niestandardowe długości minimalizują straty w przestrzeniach liniowych lub usuwają określone wzorce projektowe.
Poza tym, że urządzenia elektryczne mogą być wyłączone:
Systemy łączone na pióro i wpust można modyfikować tak, aby zapewnić działanie zatrzaskowe, co ułatwia szybowanie i zmniejsza koszty pracy. Producenci zapewniają oprzyrządowanie do wielu profili blokujących, dostosowując się do różnych metod urządzeń i urządzeń wykonawczych.
W przypadku dystrybutorów, wyprowadzeń i deweloperów mieszkaniowych poszukujących produktów markowych bez własnej produkcji, usługi OEM umożliwiające niedostępność i urządzenia przy użyciu urządzenia sterującego i jakości. Podłogi pod marką samodzielnego uruchomienia markom tworzącym wyróżniające się linie produktów przy użyciu niezależnej mocy produkcyjnej.
Wybór partnera produkcyjnego wymaga sprawdzenia, co do dostępności i terminowości dostaw. Profesjonalne urządzenia, które posiadają dostępne moce produkcyjne, systemy magazynowe i sieci logistyczne, które zapewniają dostęp.
Wiodący urządzenia wykorzystywane do wyprodukowania 2 400 000 metrów użytkowych, co jest usługą obsługi dużych zasobów mieszkaniowych, składających się z wielu mieszkań, obiektów użytkowych lub użytkowych dystrybucyjnych. Skala ta zapewnia oszczędności, które zmniejszają koszty jednostkowe przy zachowaniu standardów jakości rzemieślniczej w procesach produkcyjnych.
Produkty magazynowe są zwykle wysyłane w ciągu 15–20 dni od potwierdzenia zamówienia, zgodnie ze standardowym harmonogramem projektu. Zamówienia ostateczne (weryfikacja, próba dopasowywania produktów, uruchomienie produkcji) trwa od 25 do 35 dni. W przypadku, w którym liczy się czas, opcja może być skompresowana w ramach czasowych, w zależności od mocy działania.
Profesjonalni producenci, zapasy, zapasy, gatunki i wykończeń, natychmiastowo dostępne w przypadku małego i średniego prania. Większe powiadomienia z poszczególnych serii urządzeń, elementy sterujące dodawaniem i kontrolą jakości w poszczególnych zamówieniach.
Podłogi z litego drewna zawierającego opakowania ochronne, aby zapobiec uszkodzeniom podczas transportu. W zastosowaniu do stosowania konteneryzacji w kontrolowanym klimacie, zabezpieczenia zabezpieczającego i protokołu kontroli bezpieczeństwa. Zamówienia eksportowe dotyczące identyfikacji i zgodności z danymi spedycyjnymi, co zapewnia bezproblemową odprawę celną i terminową dostawę.
Doskonałość produkcji poza bramą fabrykę. Profesjonalni producenci, sami, że ich odpowiedzialność obejmuje kierowanie obsługą, dostarczanie i instalację, aby zapewnić, że osiągnięta jest maszyna o jakości przekładającej się na długoterminową wydajność silników.
Przed montażem podłogi można aklimatyzować się do warunków panujących w miejscu pracy przez 48 do 72 godzin. Dzięki temu, że działa drewno zrównoważy się z wilgocią w budynku. Podłogi dostarczane w kontrolowanych warunkach fabrycznych (zawartość wilgoci od 8 do 10 procent) w określonych warunkach wilgotności, które wpływają na warunki pogodowe — proces dziesięciu skutków z większą gracją, gdy materiały nieotwarte są kontrolowane przez kontrolowany czas, niż w przypadku kontroli w terenie.
Podłogi z litego drewna liściastego nie można zainstalować na użytkowym systemie ogrzewania; Połączenie źródeł ciepła i higroskopijnych elementów drewna powoduje dodatkowe cykle rozszerzania i kurczenia się, co powoduje działanie. I, lite drewno liściaste radzi sobie lepiej na konwencjonalnych podstawach drewnianych, podłożach inżynieryjnych i odpowiednio przygotowanych płytach betonowych, które są umieszczone na barierach dla wilgoci.
Tradycyjne techniki wbijania lub tajnych gwoździ, które mają zastosowanie w przypadku litego, drewnianego. Nowoczesne systemy umożliwiające podłączenie pływające, zmniejszanie nakładów pracy i udostępnianie demontażu lub. Metoda niesie ze sobą korzyści i ograniczenia, wymagając od dostawcy wiedzy w celu dostosowania sprzętu do wyposażenia projektu i długoterminowych urządzeń konserwacyjnych.
Podstawową przewagą litego drewna liściastego nad alternatywnymi konstrukcyjnymi lub kompozytowymi jest potencjał renowacji. Wysokiej jakości lite drewno liściaste pozwala na trzy różne cykli szlifowania i odnawiania w całym okresie użytkowania. Możliwość ta wykorzystania z materiału eksploatacyjnego o trwałości od 20 do 25 lat w zasób o awarii od 50 do 100 lat, który może zostać odnowiony i dostosowanyć do zmieniających się funkcji projektowych. Ta amortyzacja, amortyzacja przez powyższa, uzasadniona wyższa inwestycja początkowa w ramach ogólnych z jednorazowymi alternatywnymi.
Poniższy diagram ilustruje pełny przebieg procesu produkcyjnego, wymagane punkty kontroli i bramki procesowe:
Współcześni konsumenci i nabywcy instytucjonalni coraz częściej analizują wpływ na środowisko w podstawowych dostawach. Profesjonalni producenci sprzętu z litego drewna liściastego, który jest sprawny, że zrównoważony rozwój stanowi konkurencyjną, a nie obciążającą z przestrzeganiem przepisów.
Produkcja litego drewna liściastego powoduje wytwarzanie trocin, ścinków i odpadów przetwórczych. Wiodące zakłady wychwytują 95 procent lub więcej tego materiału w celu wykorzystania: energii w kotłach na biomasę, produkcji ściółki lub zastosowań specjalnych. Do urządzenia zamkniętego, opuszczającego składowane odpady, jednocześnie odzyskującego wartość ekonomiczną z produktami.
Piece przemysłowe i urządzenia przetwarzające, przejmujące dużą ilość energii i wody. Efektywne działania napędu o zmiennej prędkości w silnikach, oświetlenie LED w całym obiekcie i elementy zakłócające, które minimalizują energię na stopę deski. Woda używana w przetwarzaniu jest poddawana recyrkulacji, jeśli to możliwe, lub oczyszczana przed odprowadzeniem w celu stosowania przepisów ochrony środowiska.
Certyfikat FSC, że drewno pochodzi z lasów rozproszonych, zgodnie z wymaganiami normami, zatwierdzonymi i finansowymi. Certyfikowane lasy oparte na różnorodności biologicznej, szanują prawa ludności tubylczej i wspierają lokalną grę. W wyniku sprawdzenia wiarygodności wykonania – zastosowania z certyfikatem LEED, po wykonaniu ustaleń dotyczących rozwoju, zamówień – dokumentacja FSC zapewnia weryfikację odpowiedniego wyposażenia przez stronę.
Materiał podłogowy, który ma źródło od 50 do 100 lat i który można odnowić bez wymiany, mający mniejszy wpływ na środowisko w całym cyklu życia niż jednorazowe materiały wymiany co 15 do 20 lat. Ta długowieczność może być najbardziej skomplikowana dla środowiska występującego z literowego drewna liściastego, amortyzującego koszty wydobycia, transportu i przetwarzania materiału w całym pokoleniu, a nie w przypadku zastosowania konsumenta.
Orzech amerykański czarny zwykle ma wartość od 1010 do 1100 w skali twardości Janki. To zasady idź jako umiarkowanie twardy - twardszy niż jesion (1320) lub hikora (1820) w ograniczonym do gęstszych gatunków, ale bardziej miękki niż biały dąb (1360) lub niektóre tropikalne drewno liściaste. W zastosowaniach mieszkaniowych twardość czarnego orzecha zapewnia zastosowanie na wgniecenie i działanie, natychmiast przydatność do wykańczania, montaż i wyposażeniego odnawiania. Jego umiarkowana gęstość oznacza również, że urządzenie jest prostsze niż gatunki o większej liczbie, co wspiera precyzyjną technologię.
Nie. Podłogi z litego drewna nie są przeznaczone do montażu nad systemami ogrzewania promiennikowego. Promieniujące ciepło powoduje wahania temperatury na powierzchni drewna, uruchomienie tempa rozszerzania i kurczenia się, które stanowią granicę cykli kontrolnych. Naprężenia te mogą zostać wybrzuszenia, wypaczenia, szczeliny między deskami i ostatecznym zakończeniem. Jeśli włączone jest ogrzewanie promiennikowe, należy zamiast tego zastosować elementy konstrukcyjne drewna liściastego lub dostarczyć materiały szczegółowo pod kątem zgodności z elektrycznym. Podłogi z litego drewna są najlepszymi rozwiązaniami z konwencjonalnymi podstawami bez konieczności stosowania źródeł ciepła.
Wysokiej jakości drewno liściaste zazwyczaj pozwala na trzy cykle renowacji, w zależności od grubości deski i głębokości wykończenia powierzchni. Każdy cykl szlifowania usuwa około 1/32 cala materiału; przy typowej grubości 3/4 cala i głębokości głębokości 1/8 cala, możliwe jest wykonanie z trzech do pięciu cykli lakierniczych przed ograniczeniem podłoża. Ta zdolność do odnawiania wyróżniająca się lite drewno liściaste jako zasób wielopokoleniowy – zainstalowana obecnie instalacja odnawialna bez wymiany co 20 lat, co może trwać wiecznie lub dłużej.
Typowe kryteria klasyfikacji litego orzecha włoskiego obejmują klasy Select, ABC i Character. Deski Wybierz cechę charakterystyczną dla unikalnego koloru i charakterystycznego znaku, co jest atrakcyjne dla projektantów poszukujących identyfikacji wizualnej i współczesnej estetyki. Klasa ABC zawiera dodatkowe, zróżnicowane modele i naturalne funkcje, większe korzyści i często osiągalne ceny. Charakterystyka uzupełniająca drewna – rozszerzone zróżnicowanie części, sęki, nieregularności słojów – tworzący dramatyczny, rustykalny wygląd. Każde urządzenie obsługujące urządzenie celom projektowym; Wybór powinien być kluczem z celami wejściowymi i kluczami klienta, a nie, jedna klasa jest inna od innych.
Standardowy produkt magazynowy jest zwykle wysyłany w ciągu 15 do 20 dni. Przesyłki zostały potwierdzone, próby dopasowywania lub serii końcowej trwające od 25 do 35 dni. Harmonogram zależy od skomplikowanych zamówień, harmonogramu produkcji oraz wymaganych wymagań i zatwierdzeń. W przypadku, w którym liczy się czas, może być dostępne przyspieszone planowanie z zastrzeżeniem ograniczeń technicznych. Potwierdzenie wymagań dotyczących czasu realizacji przy składaniu zamówień opóźnionych w realizacji projektu.
Zgodność z CARB (California Air Resources Board) dotyczy emisji formaldehydu w dostarczanych doch, obejmujących przede wszystkim wszystkie złożone produkty dostarczane w budownictwie mieszkaniowym sprzedawanym w Kalifornii. Certyfikat kontrolny E0 stanowi najwyższy światowy standard emisji formaldehydu, zazwyczaj od jednego do dwóch procent progów CARB. Certyfikat E0 jest bardziej restrykcyjny i wprowadzony do służby, co czyni go preferowanym standardem dla klientów dbających o zdrowie lub wrażliwych klientów, takich jak szpitale i szkoły. Produkty spełniające wymagania E0 automatycznie przekraczają wymagania CARB.
Przed montażem lite drewno liściaste należy aklimatyzować się do warunków w miejscu pracy przez 48 do 72 godzin w nieotwartych wiązkach. Możliwości działania drewna zrównoważy się z wilgotnością otoczenia. Idealne warunki instalacji mieszczą się w zakresie temperatury od 60 do 80 stopni Fahrenheita i wilgotności względnej od 35 do 55 procent. Warunki te pozostają długoterminowo, aby zapewnić optymalne działanie; Ekstremalne wahania temperatury lub uwalniane są przez urządzenia poza zakresami, które mogą zostać rozszerzone, kurczenie się, bańki i szczeliny. Przed montażem urządzenia, czy systemy HVAC są kontrolowane.
Beton zawiera wilgoć resztkową powstałą w wyniku utwardzania i powstałej absorpcji kapilarnej z skutkiem. Bezpośredni kontakt z litego drewna z betonem, który może grozić wilgocią do drewna, wybrzuszenia i niestabilność wymiarową. Profesjonalni instalatorzy stosują bariery dla wilgoci (folię polietylenową lub podkład syntetyczny) pomiędzy betonem a litym, twardym drewnem. Różne instalatory nakładają dodatkowe uszczelki na powierzchnie betonowe, aby umożliwić przenikanie wilgoci. Przed montażem zawsze sprawdzaj zastosowań podłoża betonowego (przy użyciu chlorku lub w instalacji na miejscu); Dla szybkiego montażu litego drewna liściastego, który nie przekracza 3 do 4 procent zawartości wilgoci.
Wykończenia stosowane fabrycznie — stosowane poliuretany, utwardzane przez UV lub uretany na wodę — odprowadzane przez warstwę, kontrolowane warunki aplikacji i badania, które zostały uwzględnione z zastosowaniem nałożonych na miejscu. Niewykończona (surowa) podłoga zapewnia zasięg w zakresie obszaru w miejscu pracy i docelowego, ale wymaga aplikacji na miejscu, czasu schnięcia i ograniczenia ruchu po montażu. Fabryczne powiadomienie o wykonaniu projektu i wydaniu powiadomienia na miejscu. Niedokończone wyłączenie personalizacji, ale należy zachować ostrożność, aby zainstalować i kontrolować środowisko. Wybór zależy od harmonogramu projektu, przeznaczenia i możliwości wykonawcy.
Regularna konserwacja rutynowych elementów odkurzających lub wycieranie mopem na sucho w celu usunięcia ściernego pyłu i piasku, które skupiają zarysowania. W razie zastosowania przecieraj mopem na wilgotne (nie na mokro), używając środków do czyszczenia z innego drewna o neutralnym pH. Minimalizuj ekspozycję na wodę i zapobiegaj zaleganiu wilgoci, która powoduje uwalnianie baniek i plam. stosować podkładki filcowe pod nogami, aby zapobiec wgnieceniom. Preparaty powodujące zagrożenia przed promieniowaniem UV, które wyłączają blaknięcie wywołane przez słońce i nie uruchamiają się, gdy są one stosowane w czasie wolnym. natychmiast zabierz się, aby zapobiec uszkodzeniu. Unikaj typowych zagrożeń: buty na wysokim obcasie skupienie punktów naprężeń, agresywne środki czyszczące niszczące wykończenie. Przy prawidłowej konserwacji wysokiej jakości z litego drewna, renowacja dopiero po 15–20 latach typowego użytkowania w transporcie, poza codziennym ruchu pieszego.
Zapewniamy klientom zrównoważone i ekologiczne
rozwiązania i usługi z drewna inżynieryjnego.
Wybierz DEIF dla idealnego połączenia
wydajności i estetyki.
